Vesterde.

La fragua, el yunque y el hierro caliente: cómo se organiza el trabajo en un taller de forja

El forjado en caliente se sostiene sobre unas pocas decisiones que se repiten en cada pieza: a qué temperatura se calienta el acero, con qué combustible, sobre qué zona del yunque se golpea y en qué orden se encadenan las operaciones. Este material recorre esas decisiones una por una, con el vocabulario que se usa en los talleres de la península y con las referencias de temperatura que emplea el herrero cuando trabaja sin pirómetro.

No es un catálogo de técnicas exóticas: es la base con la que se explica por qué una barra se agrieta, por qué una soldadura de forja no pega o por qué una herramienta templada salta al primer golpe.

01

La fragua: tiro, cama de fuego y elección del combustible

Una fragua no es más que un hogar controlado en el que se concentra calor sobre una zona reducida de la barra. Lo que distingue una fragua útil de un simple fuego es el control del aire: el soplado determina la temperatura, la velocidad de calentamiento y la cantidad de óxido que se forma sobre la pieza. En la fragua de carbón clásica, el aire entra por debajo a través de la tobera, atraviesa una cama de combustible de unos diez a quince centímetros y crea una bóveda incandescente en la que se introduce el metal lateralmente, nunca desde arriba.

La zona de trabajo real es pequeña. Por encima de la tobera hay una capa de combustible que arde con exceso de oxígeno y quema el hierro; en el centro se forma una región reductora, pobre en oxígeno, donde el acero se calienta rápido y pierde poco material. Aprender a colocar la pieza en esa franja intermedia es la primera destreza del oficio, y explica por qué dos personas con la misma fragua obtienen resultados distintos.

Combustibles habituales

  • Carbón mineral de forja: bajo en azufre y cenizas, se aglomera formando una costra que mantiene la bóveda. Da mucho calor concentrado y permite alcanzar temperaturas de soldadura sin dificultad, pero exige limpiar la escoria que se acumula sobre la tobera.
  • Coque: derivado del carbón, arde de forma más limpia y con menos humo. Necesita soplado más constante porque no mantiene bien la combustión por sí solo.
  • Carbón vegetal: se enciende con facilidad y es el combustible histórico de gran parte de las herrerías rurales. Se consume rápido y produce chispas, por lo que obliga a recargar con frecuencia.
  • Gas propano: en fragua de horno cerrado ofrece una temperatura uniforme y muy repetible, cómoda para tratamientos térmicos y para calentar barras largas. Es menos flexible cuando se quiere calentar solo un punto de la pieza.

La elección no es de calidad sino de uso. Quien forja piezas pequeñas y localizadas suele preferir carbón o coque; quien trabaja series o necesita temperaturas estables recurre al gas. En ambos casos la ventilación del local pesa tanto como el rendimiento térmico: un hogar de sólidos genera monóxido de carbono y partículas que requieren campana y salida de humos.
02

Colores de calentamiento y rango útil de forjado

Sin instrumentos, el herrero lee la temperatura en el color que emite el acero incandescente. La correspondencia es aproximada y depende de la luz ambiente: en un taller demasiado iluminado el metal parece más frío de lo que está, y por eso muchas herrerías mantienen la zona de la fragua en penumbra. La tabla siguiente recoge las referencias que se manejan habitualmente para aceros al carbono.

Correspondencia orientativa entre color de incandescencia y temperatura en aceros al carbono.
Color observadoTemperatura aproximadaComportamiento del metal
Rojo oscuro apenas visible550–650 °CDemasiado frío para forjar; el golpe fisura la superficie
Rojo cereza750–800 °CLímite inferior de trabajo; solo ajustes y enderezados suaves
Rojo claro / naranja850–950 °CRango habitual de forja para la mayoría de operaciones
Amarillo1000–1150 °CMáxima plasticidad; ideal para estirar y recalcar
Amarillo blanquecino con chispas1250–1350 °CRango de soldadura de forja; muy cerca del quemado
Blanco con chispas abundantesPor encima de 1400 °CAcero quemado: el grano se abre y la pieza se descarta

Dos límites conviene retener. Por debajo del rojo cereza el material ya no fluye y cada martillazo introduce microfisuras que aparecerán más tarde como grietas; por encima del amarillo blanquecino el acero empieza a quemarse y la pieza queda irrecuperable. Los aceros con más carbono trabajan en una franja más estrecha y toleran peor el sobrecalentamiento, mientras que un hierro dulce admite un margen mucho más amplio.

Un hábito útil consiste en calentar una longitud algo mayor que la zona que se va a trabajar. Así el frente frío queda lejos del punto de deformación y no aparece el escalón brusco que suele romper el perfil de una barra estirada.

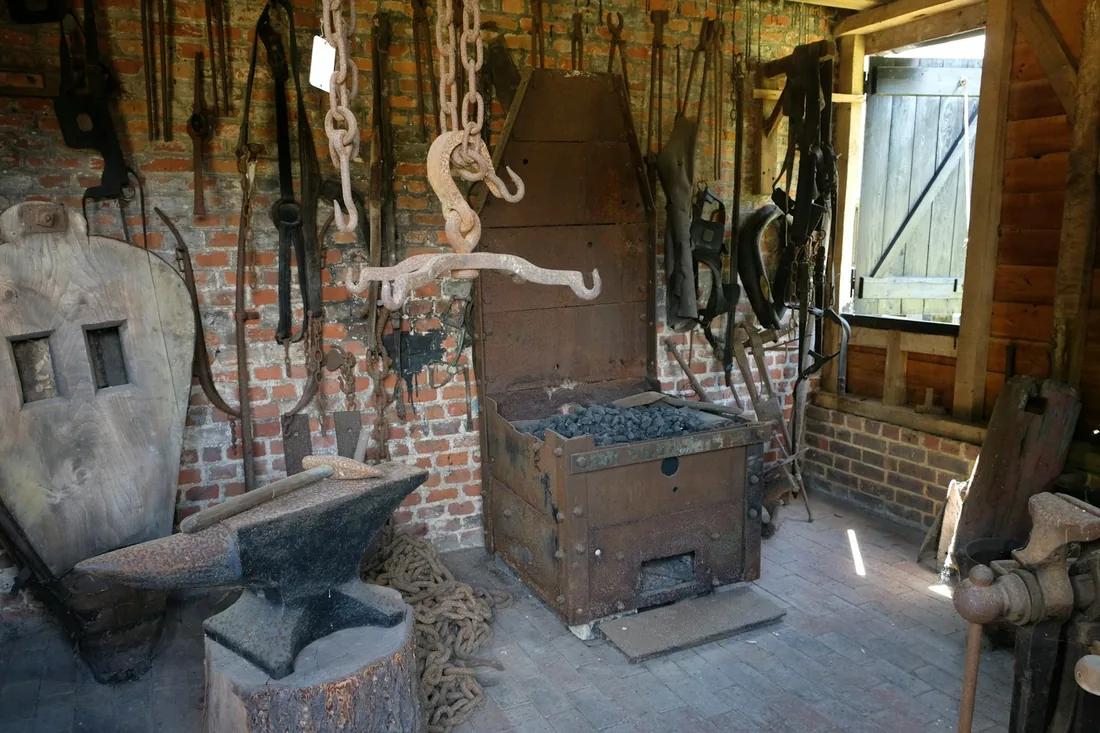
Taller de forja con fragua encendida, yunque sobre cepo de madera y herramientas colgadas de la pared

Disposición habitual de una herrería: la fragua, el yunque a pocos pasos y las herramientas de uso frecuente al alcance de la mano. Imagen de archivo utilizada con fines ilustrativos.

03

El yunque: partes, altura y apoyo

El yunque no es un bloque uniforme: cada una de sus zonas responde a un tipo de trabajo distinto, y buena parte del aprendizaje consiste en saber a cuál llevar la pieza en cada momento.

  • Mesa o tabla: la superficie plana principal, endurecida, donde se realizan la mayoría de los golpes. Debe estar limpia de marcas, porque cualquier hendidura queda impresa en el metal caliente.
  • Bigornia o cuerno: el extremo cónico, empleado para curvar, abrir anillos y ensanchar. El radio de curvatura se elige desplazando la pieza hacia la punta o hacia la base.
  • Talón o cola: el extremo opuesto, de sección cuadrada, útil para doblados en ángulo y para trabajar contra una arista definida.
  • Agujero cuadrado: aloja las herramientas de encaje, como tajaderas, degüellos y estampas, que quedan fijas mientras se golpea encima.
  • Agujero redondo: sirve de apoyo al punzonar, permitiendo que el material desplazado salga sin tropezar contra la mesa.
  • Zona blanda junto al cuerno: en muchos yunques la región próxima a la bigornia está menos endurecida y se usa para cortar con tajadera sin dañar el filo del útil ni la mesa.

La altura correcta es una cuestión de espalda más que de tradición: con el brazo relajado y el puño cerrado, los nudillos deberían rozar la cara del yunque. Un yunque bajo obliga a encorvarse y agota en pocos minutos; uno alto reduce la potencia del golpe y descentra la muñeca.

El apoyo importa tanto como la masa. Un cepo de madera dura bien asentado, o un soporte metálico relleno de arena, absorbe la vibración y devuelve un golpe sordo y seco. Cuando el yunque suena con un tintineo largo y agudo, casi siempre está mal apoyado, y ese ruido, además de molesto, indica energía que no llega a la pieza.

04

Las operaciones básicas del forjado

Casi cualquier pieza forjada, por compleja que parezca, se descompone en un puñado de movimientos elementales. Aprenderlos por separado y encadenarlos después es más rápido que intentar copiar una forma acabada.

Estirado

Consiste en alargar la barra reduciendo su sección. Se golpea sobre el cuerno o sobre la arista del yunque para concentrar la deformación, y después se aplana en la mesa girando la pieza un cuarto de vuelta entre pasadas. Girar es lo que evita que la sección se vuelva romboidal, el defecto más frecuente en quien empieza.

Recalcado

Es la operación inversa: acortar la barra para engrosar una zona, habitualmente para formar una cabeza o acumular material antes de punzonar. Se calienta solo el tramo que debe engrosarse y se golpea en el eje de la barra, apoyándola en vertical sobre el yunque. Si el calentamiento es demasiado largo, la pieza pandea lateralmente en lugar de engrosar.

Punzonado y mandrilado

Para abrir un agujero no se arranca material: se desplaza. El punzón se introduce hasta poco más de la mitad del espesor, se da la vuelta a la pieza y se completa desde el otro lado sobre el agujero redondo del yunque. El pequeño disco que sale es mínimo comparado con el que produciría una broca. Después, un mandril cónico ensancha el orificio hasta la medida buscada, y ese ensanchamiento vuelve a alargar la pieza, algo que hay que prever antes de cortar la barra a medida.

Doblado

Las curvas se hacen sobre el cuerno, en el borde del yunque o con la ayuda de un útil de doblado. En las curvas cerradas la cara exterior se estira y la interior se comprime, de modo que la sección tiende a adelgazar; recalcar ligeramente la zona antes de doblar compensa esa pérdida y da un ángulo lleno en lugar de un vértice enjuto.

Soldadura de forja

Dos piezas de acero unidas por presión a temperatura muy alta, sin aporte de material. Es la operación que más disciplina exige, porque el margen entre la temperatura de unión y la de quemado es estrecho. El procedimiento habitual sigue siempre el mismo orden:

  1. Preparar las superficies ligeramente abombadas, para que el contacto empiece en el centro y expulse la escoria hacia fuera.
  2. Calentar de forma progresiva hasta el rojo naranja y aplicar el fundente, que disuelve el óxido y protege la superficie.
  3. Subir al amarillo blanquecino, con la pieza en la zona reductora del fuego y sin exceso de aire.
  4. Llevar el conjunto al yunque sin pérdida de tiempo y dar los primeros golpes suaves, solo para asentar; los golpes fuertes vienen después.
  5. Volver a calentar y consolidar la unión con una segunda pasada, comprobando que no quedan líneas oscuras en el contacto.

Las causas de fallo se repiten: superficies sucias, temperatura insuficiente, exceso de aire en la fragua o demasiada demora entre el fuego y el yunque.

05

Martillos, tenazas y útiles de encaje

El repertorio de herramientas puede crecer sin límite, pero un taller funcional se sostiene con muy pocas piezas bien elegidas. El martillo principal suele pesar entre 1 y 1,5 kilos para trabajo general; los martillos más pesados sirven para mover material rápido en secciones gruesas y castigan el codo si se usan durante toda la jornada. La cara ligeramente abombada evita dejar marcas de canto, y el mango debe permitir que la herramienta gire un poco en la mano al final del golpe, en lugar de agarrarse con rigidez.

Las tenazas son el punto en el que más se nota la diferencia entre un taller cómodo y uno incómodo. Cada perfil de barra pide una boca distinta, y una tenaza que no ajusta convierte cualquier operación en una lucha:

  • Boca plana: para pletinas y chapas.
  • Boca de lobo o acanalada: para redondos y cuadrados, sujetando en cuatro puntos.
  • Boca de caja: envuelve la barra y evita el giro cuando se golpea de canto.
  • Boca de pico: para piezas pequeñas y trabajos de detalle.

Los útiles de encaje se colocan en el agujero cuadrado del yunque y hacen de segunda cara de trabajo: tajaderas para cortar, degüellos para marcar hombros limpios, estampas para redondear o perfilar. Con ellos, un solo yunque cubre operaciones que de otro modo requerirían máquinas específicas. Conviene mantener el filo de las tajaderas afilado pero no agudo en exceso: un ángulo demasiado fino se desmorona contra el acero caliente.

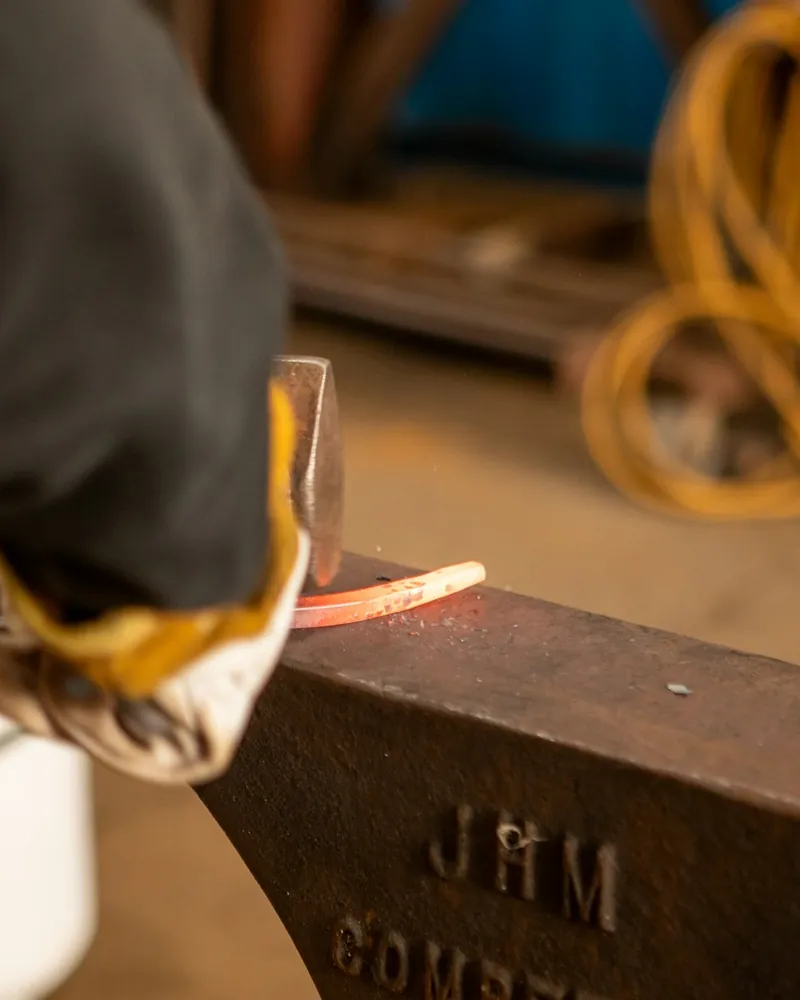
Barra de acero al rojo vivo golpeada con martillo sobre la mesa del yunque
El temple y el revenido se deciden en cuestión de segundos: la lectura del color y el momento exacto de entrar en el líquido determinan el resultado. Imagen de archivo con fines ilustrativos.

06

Temple y revenido: dar dureza sin volver frágil el acero

Forjar da forma; el tratamiento térmico da propiedades. Solo los aceros con suficiente carbono responden al temple, de modo que lo primero es saber con qué material se trabaja: un hierro dulce o un acero de construcción no endurecerán por mucho que se enfríen bruscamente.

La secuencia habitual tiene tres etapas encadenadas y ninguna es opcional si se busca una herramienta fiable:

  • Normalizado: uno o dos calentamientos hasta perder el magnetismo, seguidos de enfriamiento al aire. Afina el grano deformado durante el forjado y reduce las tensiones internas.
  • Temple: calentar hasta el punto en que el acero deja de ser atraído por un imán, mantener unos segundos y enfriar rápido en aceite o agua según el tipo de acero. El resultado es una pieza muy dura y muy frágil.
  • Revenido: recalentar a baja temperatura, entre 180 y 300 °C aproximadamente, para devolver tenacidad. Sobre la superficie pulida aparecen colores que sirven de referencia: paja para filos que deben cortar, pardo para herramientas de uso mixto, azul para piezas que reciben golpes.

El medio de enfriamiento no es intercambiable. El agua enfría con violencia y provoca fisuras en aceros que solo admiten aceite; el aceite, más suave, exige un volumen suficiente para no calentarse en exceso. Introducir la pieza en vertical y con un movimiento continuo, sin removerla de lado a lado, reduce la deformación y evita el vapor que aísla la superficie.

La herramienta templada y sin revenir es la causa más común de roturas repentinas. Si una pieza salta al primer golpe, casi nunca es un problema de material: es un revenido que no se hizo o que se hizo demasiado corto.

07

Acabado de la superficie y protección frente a la corrosión

Una pieza recién forjada sale cubierta de cascarilla, la capa de óxido oscuro que se desprende con el enfriamiento. Decidir cuánto de esa textura se conserva forma parte del trabajo: la superficie martillada y limpiada con cepillo de alambre mantiene el carácter del forjado, mientras que el lijado progresivo la iguala y la acerca al aspecto de una pieza mecanizada.

Sea cual sea el acabado, el acero al carbono se oxida en cuanto queda expuesto, y en el clima costero español el proceso avanza con rapidez. Las protecciones habituales son sencillas:

  • Cera en caliente: se aplica con la pieza todavía templada al tacto y penetra en la superficie. Da un tono profundo y se renueva con facilidad; poco resistente a la intemperie prolongada.
  • Aceite quemado: aceite de linaza o similar aplicado sobre la pieza caliente hasta que humea. Deja una película oscura y estable, muy usada en herrajes y utensilios.
  • Pavonado: transformación química de la superficie en óxido negro. Discreto y uniforme, aunque necesita una capa grasa que lo complemente.
  • Pintura o imprimación: la opción para exteriores. Requiere desengrasar por completo y eliminar la cascarilla suelta, porque cualquier resto la levantará con el tiempo.
  • Galvanizado: protección de larga duración para rejas y elementos a la intemperie, que se contrata fuera del taller y modifica el aspecto de la pieza.

El mantenimiento posterior pesa más que el tratamiento inicial. Una pieza encerada revisada cada temporada dura más que otra pintada y olvidada, sobre todo en piezas de uso, donde el roce retira la protección justo en las zonas más expuestas.

08

Distribución del taller y seguridad en el trabajo en caliente

La disposición del espacio decide cuánto se cansa uno y cuántos accidentes se evitan. La distancia entre la fragua y el yunque debería recorrerse en dos o tres pasos, sin obstáculos y sin girar sobre uno mismo con la pieza al rojo en las tenazas. El recipiente de temple se coloca cerca pero fuera de esa trayectoria, y las herramientas de uso frecuente quedan a la altura de la mano, en un soporte junto al yunque, no en un cajón.

Sobre los suelos y los materiales conviene ser estricto: superficie incombustible bajo la fragua y el yunque, nada de virutas ni trapos impregnados en las inmediaciones, y una zona despejada donde depositar el metal caliente sin que nadie pueda apoyarse en ella. El hierro caliente y el hierro frío tienen exactamente el mismo aspecto pasados unos minutos.

Comprobaciones antes de encender

  • Ventilación y extracción de humos operativas antes de prender el combustible.
  • Gafas de protección adecuadas al trabajo en caliente y pantalla facial si se va a soldar en fragua.
  • Ropa de algodón o lana, sin fibras sintéticas, y calzado cerrado de piel.
  • Manos libres de anillos, pulseras y relojes; guantes ajustados y solo cuando aporten algo.
  • Extintor y cubo de arena accesibles sin cruzar la zona de trabajo.
  • Suelo despejado, sin cables ni recipientes en la ruta entre fragua y yunque.
  • Tenazas comprobadas: una boca que no ajusta deja caer la pieza en el peor momento.
  • Recipiente de temple con nivel suficiente y libre de agua si contiene aceite.

Merece una mención aparte la humedad atrapada. Golpear metal al rojo sobre una superficie mojada, o introducir una pieza con restos de agua en un baño de aceite, provoca proyecciones violentas. Es un riesgo elemental y, aun así, uno de los más frecuentes en talleres improvisados.

09

Contacto y alcance de estas páginas

Vesterde es un proyecto informativo dedicado al trabajo del hierro en caliente. Los textos se redactan y se revisan de forma independiente, y su finalidad es explicar procedimientos y vocabulario del oficio, no sustituir la formación práctica ni la supervisión de alguien con experiencia junto a una fragua encendida.

Correspondencia editorial: [email protected]

Se atienden observaciones sobre el contenido, correcciones de terminología y sugerencias de temas relacionados con la forja. Puede consultarse también la página Sobre el proyecto para conocer con más detalle qué se publica aquí y con qué criterio.